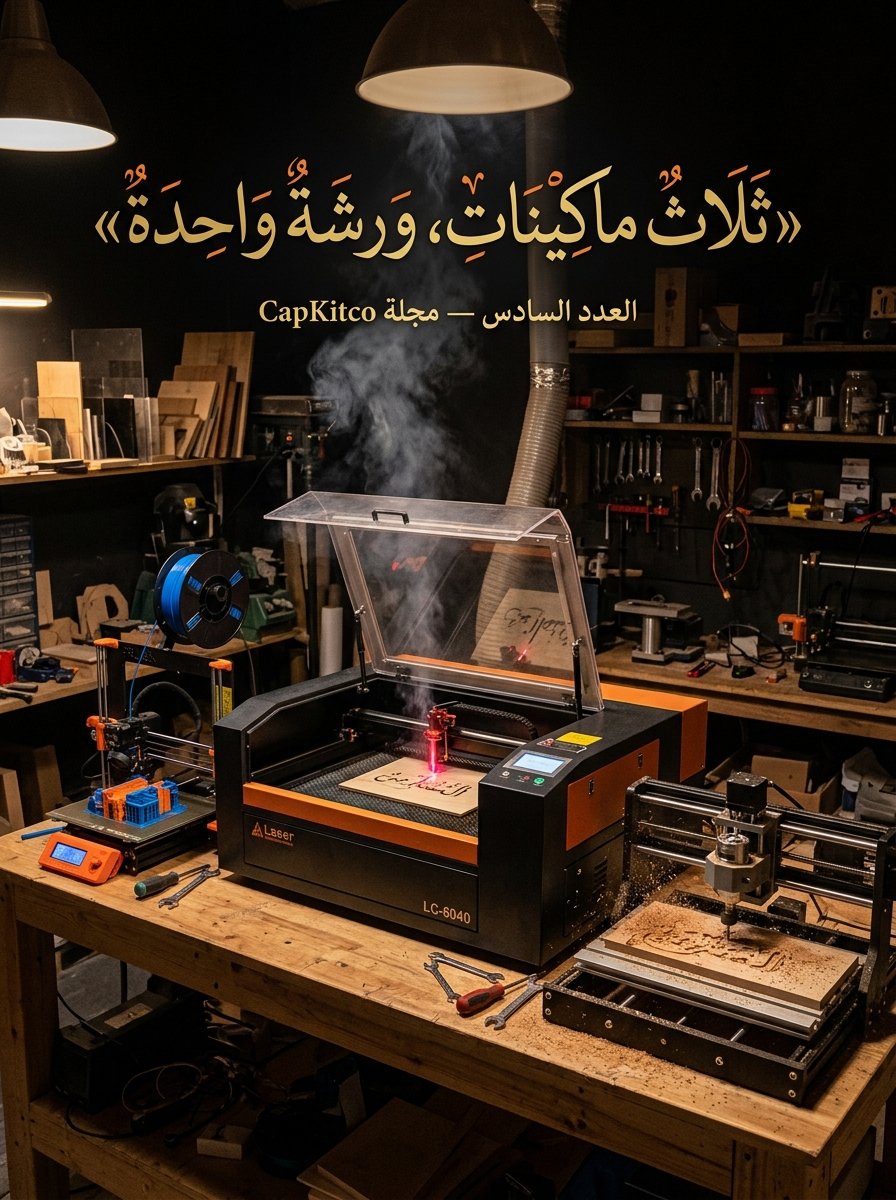
ثلاث ماكينات، ورشة واحدة: الليزر والراوتر والطباعة ثلاثية الأبعاد
مرجع عملي للتصنيع الرقمي في الورش الصغيرة: ليزر CO2 من الفيزياء إلى ضبط المرايا وإعدادات المواد، مع تمهيد قوي لراوتر CNC والطباعة ثلاثية الأبعاد، ووحدة كاملة للتعلّم والكتب التفاعلية.
ثلاث ماكينات، لغة واحدة 🔗
الليزر والراوتر والطابعة ثلاثية الأبعاد تبدو ثلاثة عوالم. لكنها في الحقيقة ماكينة واحدة بثلاثة رؤوس: كلها تحوّل إحداثيات رقمية إلى مادة.
في ورشة صغيرة لا تتجاوز عشرين متراً مربعاً، يمكن أن تجد ثلاث ماكينات: ليزر CO2 يقطع الأكريليك، راوتر CNC يحفر الخشب، وطابعة ثلاثية الأبعاد تبني قطعة بلاستيكية من الصفر. ثلاث ماكينات، ثلاث شركات، ثلاث برامج — وثلاث طرق تفكير يفصلها أصحابها عن بعضها كأنها مهن مختلفة.
وهذا خطأ. لأن الثلاثة تفعل الشيء نفسه: تأخذ إحداثيات رقمية وتحرّك رأساً في فضاء ثلاثي الأبعاد، ثم تغيّر المادة. الفرق في الأداة، لا في المبدأ.
من يفهم لغة واحدة، ينتقل بين الثلاث. ومن يحفظ أزرار برنامج واحد، يبقى أسيراً له.
هذا العدد عن اللغة المشتركة أولاً: كيف يُحوَّل التصميم إلى ملف، وكيف يقرأ الملف، وما الذي يعنيه «دقة» في كل ماكينة. ثم نغوص في الليزر بعمق كامل — لأنه الماكينة التي تُشترى بأقل فهم وتُستخدم بأكبر خسارة. ثم نمرّ على الراوتر والطباعة بتمهيد كافٍ لتبدأ بهما بثقة.
لماذا الليزر أولاً؟
لأنه الماكينة الأكثر انتشاراً في الورش الصغيرة، والأقل فهماً. يُشترى بسعر معقول، ويُشغَّل بملف جاهز، ثم يُلاحظ صاحبه بعد شهر أن:
- القطع لم يعد يمرّ كاملاً.
- الحواف تحترق.
- العدسة اتسخت أو تشققت.
- المرايا لم تعد مضبوطة.
وكل هذه ليست أعطالاً، بل نتيجة طبيعية لعدم فهم أربعة أشياء: البصريات، القدرة، السرعة، والتهوية.
وحدة التعلّم
طلب المجتمع واضح: «هل يوجد دورات؟». والإجابة الأمينة: نعم، لكن معظمها يعلمك الأزرار لا المبادئ. لذلك وضعنا في نهاية العدد وحدة كاملة: كيف تتعلم بلا دورة، وما هو الكتاب التفاعلي وكيف تُبنى. لأن أسرع طريق للاحتراف ليس مشاهدة فيديو، بل تجربة محسوبة على قطعة صغيرة.
ابدأ من المقال الثاني. هذا العدد طويل، وسيُقرأ على أسابيع.
كيف تقرأ هذا العدد؟ منهج 12 أسبوعاً ومخرجات تعلّم 🔗
ست وحدات، ثلاثة وعشرون مقالاً، واثنا عشر أسبوعاً. الليزر في القلب، والراوتر والطباعة جناحان، والتعلّم مُدمج لا ملحق.
هذا العدد أطول من سابقيه، لكنه ليس أثقل. قسمّناه إلى ست وحدات، كل واحدة تنتهي بشيء تستطيع فعله. والمشروع الختامي: قطعة واحدة تُصنع على ثلاث ماكينات.
الوحدات
| الوحدة | الأسابيع | المقالات | الناتج |
|---|---|---|---|
| 1. اللغة المشتركة | 1 – 2 | 3، 4 | تعرف كيف يتحول التصميم إلى ملف تشغيل |
| 2. الليزر — الأساس | 3 – 4 | 5، 6، 7 | تفهم البصريات والمتحكمات |
| 3. الليزر — التشغيل | 5 – 7 | 8، 9، 10 | تضبط القطع والحفر بدقة |
| 4. الليزر — الصيانة | 8 – 9 | 11، 12، 13، 14 | تضبط وتصلح وتحمي |
| 5. الراوتر والطباعة | 10 – 11 | 15، 16، 17، 18 | تبدأ في الماكينتين بثقة |
| 6. التعلّم والاقتصاد | 12 | 19، 20، 21 | مسار تعلّم وورشة مربحة |
الجدول الأسبوعي
| الأسبوع | القراءة | المختبر |
|---|---|---|
| 1 | اللغة المشتركة | حوّل شعاراً إلى SVG وDXF |
| 2 | الصيغ والملفات | افتح STL في سلايسر وتحقّق من الأبعاد |
| 3 | فيزياء الليزر وأنواعه | قارن ماكينتين من حيث القدرة والطول البؤري |
| 4 | تشريح CO2 والمتحكمات | حدّد متحكم ماكينتك وبرنامجها |
| 5 | Vector/Raster وDPI | صمّم قطعة فيها قطع وحفر |
| 6 | جدول المواد | اختبار قدرة/سرعة على ثلاث مواد |
| 7 | Kerf والتجميع | احسب تعويض القطع لوصلة T |
| 8 | الحفر والممنوعات | قائمة مواد ممنوعة في ورشتك |
| 9 | الضبط البصري والأعطال | اضبط المرايا باختبار النقطة |
| 10 | السلامة | خطة تهوية وإطفاء |
| 11 | الراوتر والطباعة | أول قطعة على كل ماكينة |
| 12 | التعلّم والاقتصاد | احسب تكلفة قطعةك |
مشروع التخرّج
صندوق صغير من ثلاث قطع: الواجهة أكريليك (ليزر)، القاعدة خشب (راوتر)، والمفصل طُبع ثلاثي الأبعاد. الغرض ليس الصندوق، بل أن تمرّ بالمسار الكامل ثلاث مرات وتفهم ما يختلف وما يتشابه.
الورشة التي تعرف ماكينتين تفوز بضعف الطلبات، والتي تعرف الثلاث تفوز بطلبات لا يعرف غيرها كيف ينفّذها.
اقرأ التفاصيل الفنية العميقة…
مخرجات التعلّم
- يشرح الفرق بين CAD وCAM وG-code.
- يختار صيغة الملف المناسبة لكل ماكينة.
- يضبط الطول البؤري وضبط المرايا.
- يبني جدول إعدادات لمواده.
- يحسب Kerf ويصمم وصلة متطابقة.
- يشخّص أعطال القطع والحفر.
- يطبّق السلامة والتهوية.
- يبدأ على راوتر CNC بأمان.
- يضبط سلايسر الطباعة ويعالج العيوب.
- يحسب تكلفة القطعة ويضع سعراً.
المصادر والمراجع
- مراجع التصنيع الرقمي (Digital Fabrication).
من الفكرة إلى الملف: CAD وCAM ولغة الماكينات 🔗
كل ماكينة رقمية تمر بثلاث مراحل: تصميم، تحويل، تنفيذ. من يفهم هذه السلسلة يستطيع العمل على أي ماكينة، ومن لا يفهمها يبقى تابعاً لبرنامج واحد.
تخيّل أنك تريد قطعة خشبية. ترسمها في برنامج (CAD)، ثم يترجمها برنامج آخر إلى أوامر حركة (CAM)، ثم تنفّذها الماكينة. هذه السلسلة هي العمود الفقري لكل تصنيع رقمي — سواء كانت الماكينة ليزراً أو راوتراً أو طابعة.
المراحل الثلاث
| المرحلة | ماذا يحدث | أدوات شائعة |
|---|---|---|
| CAD — التصميم | رسم الشكل بأبعاد دقيقة | AutoCAD، Fusion 360، Inkscape، CorelDRAW |
| CAM — التحويل | تحويل الرسم إلى مسارات وأوامر | LightBurn، RDWorks، Fusion CAM، Cura |
| CNC — التنفيذ | تحريك الأدوات على المادة | متحكم الماكينة |
ما الذي يختلف بين الماكينات؟
- الليزر: يحرّك رأساً في X/Y فقط (مع تركيز)، ويقطع أو يحفر بالطاقة.
- الراوتر: يحرّك مغزلاً في X/Y/Z، ويزيل المادة بأداة قاطعة.
- الطابعة: تتحرك في X/Y/Z وتضيف المادة طبقة فوق طبقة.
لاحظ: الليزر والراوتر يطرحان مادة، والطابعة تضيف. هذا الفرق يغيّر كل شيء في التصميم: ما تفعله بالطرح لا يمكنك فعله بالإضافة، والعكس.
الدقة: ما تعنيه فعلاً
«دقة 0.1 مم» على ورقة المواصفات لا تعني أن كل قطعة ستخرج بـ0.1 مم. الدقة الفعلية تتأثر بـ:
- صلابة الهيكل.
- شد السيور أو دقة اللولب.
- قطر الأداة أو عرض القطع (Kerf).
- تثبيت المادة.
- حرارة الماكينة.
الدقة ليست رقماً في الكتالوج. هي نتيجة منظومة كاملة، وأضعف حلقة فيها تحددها.
قاعدة عملية للمبتدئ
لا تبدأ بتصميم معقد. ابدأ بمربع 50×50 مم، ثم دائرة، ثم وصلة. قِس الناتج بالقدم أو المسطرة، وقارن. هذه العادة تكشف 80% من مشاكل ماكينتك قبل أن تصمم شيئاً حقيقياً.
اقرأ التفاصيل الفنية العميقة…
مصطلحات لا بد منها
| المصطلح | المعنى |
|---|---|
| Vector | مسارات خطية بلا حدود دقة |
| Raster | صورة نقطية تتكون من بكسلات |
| Toolpath | مسار الأداة الذي تحدده |
| Kerf | عرض المادة المفقودة عند القطع |
| Origin | نقطة الصفر في الماكينة |
| Work offset | إزاحة نقطة البداية |
سلسلة الملف
فكرة → رسم (CAD) → تصدير (SVG/DXF/STL)
     → CAM (مسارات) → ملف تشغيل (G-code أو مشروع)
       → ماكينة → قطعة → قياس → تصحيح
المصادر والمراجع
- مراجع التصنيع الرقمي ونظم CAD/CAM.
SVG وDXF وSTL وG-code: أي ملف يصلح لأي ماكينة؟ 🔗
أشهر سبب لفشل أول قطعة ليس الماكينة، بل ملف بصيغة خاطئة. لكل ماكينة صيغتها، ولكل صيغة حدودها.
ملف التصميم ليس «صورة». هو بيانات: نقاط، مسارات، أبعاد. وإذا أرسلت البيانات الخطأ إلى ماكينة، حصلت على نتيجة خاطئة بثقة تامة.
الخريطة
| الصيغة | النوع | الاستخدام | تحذير |
|---|---|---|---|
| SVG | متجهات | ليزر، تصميم | قد يحتوي خطوطاً غير محوّلة لمسارات |
| DXF | متجهات | CAD، راوتر، ليزر | إصدارات مختلفة قد لا تُفتح |
| متجهات/نقطي | ليزر أحياناً | قد يتحول إلى صورة بلا قصد | |
| STL | سطح ثلاثي الأبعاد | طباعة 3D | لا يحمل وحدة أو أبعاداً موثوقة |
| 3MF | ثلاثي الأبعاد | طباعة حديثة | أفضل من STL في الوحدات |
| G-code | أوامر حركة | راوتر، طابعة، بعض الليزر | مرتبط بماكينة بعينها |
المشكلة الأولى: الخطوط
حين تكتب نصاً في برنامج تصميم، فأنت تستخدم «خطاً» (Font)، والماكينة لا تعرف الخطوط — تعرف مسارات. إذا لم تُحوّل النص إلى منحنيات (Convert to Curves / Outlines)، فقد:
- يُستبدل بخط آخر على جهاز آخر.
- يظهر مشوّهاً.
- لا يُقطع إطلاقاً.
المشكلة الثانية: النقطي مقابل المتجه
لو أرسلت صورة JPG إلى الليزر، سيحفرها كصورة نقطية بجودة محدودة. ولو أرسلت ملفاً متجهياً، سيقطع مسارات نظيفة. الفرق ليس في الجودة فقط، بل في الزمن: الصورة النقطية تحتاج تمريرات كثيرة.
المشكلة الثالثة: الوحدات
ملف STL لا يحمل وحدة قياس. بعض البرامج تفترض مليمتراً، وبعضها بوصة. والنتيجة: قطعة أكبر 25 مرة. الحل: تحقق دائماً من الأبعاد بعد الاستيراد، أو استخدم 3MF.
لا تثق بملف لم تفتحه وتقيسه. الثقة تأتي من القياس، لا من الامتداد.
مسار آمن
- صمّم في برنامج متجهات.
- حوّل النصوص إلى مسارات.
- احذف الطبقات غير المطلوبة.
- اضبط الوحدات صراحة.
- صدّر الصيغة الصحيحة.
- افتح الملف في برنامج الماكينة وتحقّق من الأبعاد قبل التشغيل.
اقرأ التفاصيل الفنية العميقة…
حجم الملف: متى يهم؟
ملف SVG بسيط: كيلوبايتات. ملف STL عالي الدقة: عشرات الميجابايت. تقليل الدقة في STL (Decimate) يسرّع المعالجة دون تأثير على الشكل إن لم يكن هناك تفاصيل دقيقة.
أخطاء شائعة
- ملف SVG بخطوط غير محوّلة.
- DXF بإصدار قديم لا يُقرأ.
- STL بوحدة بوصة.
- G-code لماكينة أخرى (أبعاد مختلفة).
- صورة نقطية بدقة منخفضة للحفر.
تحقق سريع
- افتح الملف في عارض مستقل.
- قِس عنصراً معروفاً (مثلاً 50 مم).
- تأكد من عدد الطبقات والألوان.
المصادر والمراجع
- مواصفات SVG (W3C)، DXF (Autodesk)، STL.
كيف يقطع الضوء؟ فيزياء الليزر CO2 وأنواعه 🔗
الليزر لا «يحرق» فقط. هو طاقة مركّزة في طول موجي تمتصه المادة فتحوّله إلى حرارة موضعية. فهم هذا يفسّر لماذا لا يقطع المعدن، ولماذا يحترق الأكريليك.
كلمة «ليزر» تُخيف لأنها توحي بشعاع سحري. والحقيقة أبسط: ضوء بطول موجي واحد، مركّز في مساحة صغيرة، بكثافة طاقة عالية. حين يسقط على مادة تمتصه، تتحول الطاقة إلى حرارة، فتنصهر المادة أو تتبخر.
لماذا 10.6 ميكرون؟
ليزر CO2 يعمل في الأشعة تحت الحمراء البعيدة (10.6 ميكرون). هذا الطول الموجي تمتصه المواد العضوية بقوة: الخشب، الأكريليك، الجلد، الورق، القماش. ولهذا هو ممتاز لها.
لكنه لا يعمل على المعادن العارية، لأنها تعكس معظم الطاقة. ولهذا تُستخدم أنواع أخرى (فايبر) للمعادن.
ثلاثة أنواع في السوق
| النوع | الطول الموجي | يقطع | الاستخدام |
|---|---|---|---|
| CO2 | 10.6 ميكرون | خشب، أكريليك، جلد، قماش | الورش الصغيرة، الحفر والقطع |
| Diode | 0.45 ميكرون | خشب، جلد، ورق (بصعوبة) | مبتدئون، ميزانية منخفضة |
| Fiber | 1.06 ميكرون | معادن | المشغولات المعدنية |
القدرة: ما تعنيه الـ40 واط
القدرة تحدد أقصى سماكة ومساحة عمل. ماكينة 40 واط (K40) تقطع أكريليك 3–5 مم ببطء، و80 واط تقطع 8–10 مم أسرع. لكن:
- القدرة الأعلى لا تحل مشكلة ضبط غير صحيح.
- القدرة الأعلى تحتاج تبريداً وتهوية أفضل.
- سرعة عالية مع قدرة منخفضة = قطع ناقص.
ثلاثة متغيرات تحكم النتيجة
- القدرة (Power %): كمية الطاقة.
- السرعة (Speed): زمن التعرض.
- عدد التمريرات (Passes): تكرار القطع.
وبينها علاقة تبادلية: قدرة أعلى بسرعة أعلى قد تعطي نفس النتيجة، لكنها تختلف في الحواف والاحتراق.
القطعة الممتازة ليست نتيجة قدرة عالية، بل نتيجة معادلة ثلاثية: قدرة + سرعة + تمريرات، مضبوطة على مادة بعينها.
الطول البؤري: حيث تُولد الدقة
العدسة تجمع الشعاع في نقطة. طولها البؤري يحدد قطر النقطة وعمق التركيز:
| العدسة | النقطة | الاستخدام |
|---|---|---|
| 50.8 مم (2") | أدق | حفر ناعم، مواد رقيقة |
| 63.5 مم (2.5") | متوسط | الاستخدام العام |
| 76.2 مم (3") | أكبر | قطع سميك |
| 101.6 مم (4") | الأكبر | سماكات عالية |
اقرأ التفاصيل الفنية العميقة…
الطاقة النوعية
الشعاع يُقاس بالواط، لكن التأثير يعتمد على كثافة الطاقة: واط ÷ مساحة النقطة.
نقطة 0.1 مم وكثافة 40 واط تعطي كثافة أعلى بكثير من نقطة 0.3 مم بنفس القدرة — ولهذا العدسة القصيرة تحرق أسرع.
الامتصاص
| المادة | الامتصاص | ملاحظة |
|---|---|---|
| خشب | مرتفع | يحترق بسهولة |
| أكريليك | مرتفع | ينصهر، حافة لامعة |
| زجاج | منخفض | يُحفر لا يُقطع |
| معادن عارية | منخفض جداً | تعكس الشعاع |
أنبوب الليزر
- يعمل بغاز CO2 + N2 + He.
- يحتاج ماء تبريد بدرجة 18–25°م.
- العمر النموذجي: 1,000–3,000 ساعة.
- انخفاض القدرة تدريجياً علامة على تدهور الأنبوب.
المصادر والمراجع
- مراجع أمان الليزر (IEC 60825).
داخل الماكينة: الأنبوب والمرايا والعدسة 🔗
خمسة أجزاء تصنع الفرق بين قطع نظيف وقطع محترق: الأنبوب، المرايا الثلاث، العدسة، الرأس، والتهوية. من يعرفها يعرف من أين يبدأ العطل.
افتح غطاء ماكينة الليزر وسترى شيئاً بسيطاً: أنبوب زجاجي طويل، وثلاث مرايا، وعدسة صغيرة، ورأس يتحرك. هذا كل شيء. ومع ذلك، معظم الأعطال تحدث في هذه القطع القليلة.
المسار البصري
- الأنبوب: يولّد الشعاع في مؤخرته.
- المرآة الأولى: تثبّت في مؤخرة الماكينة وتوجه الشعاع للأمام.
- المرآة الثانية: على الجسر المتحرك (X) وتوجه الشعاع لليمين/اليسار.
- المرآة الثالثة: على الرأس وتوجّه الشعاع لأسفل.
- العدسة: تركّز الشعاع على المادة.
أي انحراف بسيط في إحدى المرايا يعني أن الشعاع يصل إلى العدسة مائلاً، فيخرج مشوّهاً — وقد يحرق حافة الرأس نفسها.
الأنبوب
- يحتاج تبريداً مائياً بدرجة 18–25°م.
- لا يعمل جافاً أبداً — تشغيله بلا ماء يدمّره في دقائق.
- عمره بين 1,000 و3,000 ساعة حسب الاستخدام والتبريد.
- انخفاض القدرة التدريجي = تدهور طبيعي، لا عطل كهربائي.
العدسة
أكثر قطعة تتأثر بالأوساخ. أي دخان يتراكم عليها يمتص الطاقة، فيسخن الزجاج وقد يتشقق. القاعدة: نظّفها كل جلسة عمل بقطعة قطن ومحلول مخصص، لا بالقماش الجاف.
الرأس (Head)
يحمل المرآة الثالثة والعدسة وفوهة الهواء. فوهة الهواء (Air Assist) تدفع هواءً مضغوطاً على نقطة القطع لـ:
- إبعاد الدخان عن العدسة.
- تبريد حافة القطع.
- تقليل الاشتعال.
تشغيل الليزر بلا هواء يعني حافة محروقة وعدسة متسخة بسرعة.
التهوية
مروحة العادم تسحب الدخان خارج الورشة. إن كانت ضعيفة أو الأنبوب مسدوداً، يتراكم الدخان داخل الماكينة، فيتسخ كل شيء وترتفع حرارة العمل.
الماكينة لا تتعطل فجأة. تتدهور ببطء: عدسة متسخة، مرآة منحرفة، هواء ضعيف. ثم يظهر «العطل» في يوم العمل المهم.
أنواع الهياكل
| النوع | الميزة | العيب |
|---|---|---|
| مغلق (Enclosed) | أمان أعلى، دخان محصور | سعر أعلى، مساحة محدودة |
| مفتوح (K40) | رخيص، شائع | أمان أقل، يحتاج تهوية قوية |
| مساحة كبيرة | ألواح كبيرة | يحتاج هيكلاً صلباً |
اقرأ التفاصيل الفنية العميقة…
فحص سريع يومي (5 دقائق)
- ماء التبريد: المستوى والدرجة.
- العدسة: نظافة.
- المرايا: بقع أو غبار.
- الهواء: تدفق قوي.
- العادم: يسحب ورقاً خفيفاً.
- الحزام: مشدود بلا ارتخاء.
علامات تدهور
| العلامة | السبب المحتمل |
|---|---|
| قطع غير كامل في زاوية | انحراف مرآة/ميل سطح |
| حافة عريضة | عدسة غير نظيفة أو بؤرة خاطئة |
| ضعف تدريجي عام | تدهور الأنبوب |
| دخان كثيف داخلي | عادم ضعيف/مسدود |
المصادر والمراجع
- أدلة صيانة ماكينات CO2.
- IEC 60825-1 — سلامة منتجات الليزر.
من يأمر الماكينة؟ Ruida وM2 Nano والبرمجيات 🔗
المتحكم هو عقل الماكينة. وهو الذي يحدد البرنامج الذي تستطيع استخدامه، والدقة التي تحصل عليها، وهل تستطيع الترقية أم لا.
قبل أن تشتري ماكينة، اسأل سؤالاً واحداً: ما المتحكم؟ لأن المتحكم يحدد كل شيء: البرنامج، سرعة المعالجة، دعم المحاور، وإمكانية الترقية.
المتحكمات الشائعة
| المتحكم | البرامج | الميزة | العيب |
|---|---|---|---|
| Ruida | RDWorks، LightBurn | احترافي، يدعم ملفات كبيرة، تحكم دقيق | سعر أعلى |
| M2 Nano (K40) | LaserDRW، K40 Whisperer | رخيص جداً | محدود، لا يدعم LightBurn مباشرة |
| GRBL | LaserGRBL، LightBurn | مفتوح، مرن | يحتاج تعديلات |
| Trocen | خاص به | شائع في ماكينات متوسطة | دعم برامج أقل |
LightBurn: لماذا هو المعيار؟
لأنه يجمع التصميم والتحكم في برنامج واحد، ويدعم طبقات بألوان مختلفة (كل لون = إعداد مختلف)، ويعرض معاينة المسار قبل التشغيل. هذا يحوّل العمل من «جرّب وانتظر» إلى «اعرف قبل أن تضغط».
الحركة: Belt أم Lead Screw؟
| النظام | الدقة | السرعة | الاستخدام |
|---|---|---|---|
| حزام (Belt) | متوسطة | عالية | الليزر والماكينات الصغيرة |
| لولب (Lead Screw) | عالية | أقل | الراوتر والماكينات الثقيلة |
نظام الإحداثيات
كل ماكينة لها نقطة صفر (Origin). في الليزر غالباً أعلى-يسار مساحة العمل. إعداد Origin خاطئ يعني أن تصميمك سيُقطع خارج المادة أو في منتصفها.
أكثر أخطاء المبتدئين ليست في الإعدادات، بل في تحديد نقطة البداية. تحقق منها قبل كل تشغيل.
الحماية المدمجة
- مفتاح باب (Interlock) يوقف التشغيل عند الفتح.
- مفتاح طوارئ (E-Stop).
- حساس ماء/تدفق للتبريد.
- حدود حركة (Limit Switches).
إن كانت ماكينتك بلا مفتاح باب، فهي مصممة لسوق لا يهتم بالسلامة — أضفه.
اقرأ التفاصيل الفنية العميقة…
اختيار البرنامج
- LightBurn: مدفوع، لكنه يستحق — يدعم Ruida وGRBL.
- RDWorks: مجاني مع Ruida، واجهته قديمة.
- K40 Whisperer: مجاني لـM2 Nano.
- LaserGRBL: مجاني لـGRBL.
مقارنة سريعة
| الميزة | LightBurn | RDWorks |
|---|---|---|
| طبقات ملونة | نعم | نعم (محدود) |
| معاينة المسار | ممتازة | أساسية |
| دعم الصور | جيد | محدود |
| واجهة عربية | لا | لا |
نصائح إعداد
- عرّف أبعاد مساحة العمل بدقة.
- اضبط سرعة الرأس (Acceleration) — الافتراضي غالباً متحفظ.
- اختبر الحدود (Frame) قبل كل تشغيل.
- احفظ إعدادات المواد كملف.
المصادر والمراجع
- أدلة Ruida وLightBurn.
Vector وRaster: كيف تخطط القطع والحفر؟ 🔗
الليزر يعمل بوضعين: يقطع على مسار، أو يحفر صورة سطراً سطراً. الخلط بينهما يعني وقتاً ضائعاً ونتيجة سيئة.
قبل الضغط على «تشغيل»، يجب أن تجيب: هل أريد قطعاً أم حفراً؟ لأن الوضعين يختلفان في كل شيء: المسار، السرعة، القدرة، وحتى اتجاه التصميم.
الوضعان
| المعيار | Vector (قطع) | Raster (حفر) |
|---|---|---|
| ما يفعله | يتبع الخط | يمسح السطح سطراً سطراً |
| السرعة | أسرع للمسافات الطويلة | أبطأ، يعتمد على DPI |
| القدرة | عالية | متوسطة |
| المدخل | SVG/DXF | صورة نقطية |
| الجودة | حافة نظيفة | تعتمد على الدقة |
DPI: المعنى الحقيقي
DPI = عدد النقاط في البوصة. في الحفر، 254 DPI يعني خطوطاً متباعدة نسبياً، و600 DPI خطوطاً كثيفة. العلاقة:
المسافة بين الخطوط (مم) = 25.4 ÷ DPI
254 DPI → 0.1 مم. 600 DPI → 0.042 مم. كلما زادت، زاد الزمن بشكل خطي تقريباً.
ترتيب الطبقات
القطع الجيد يبدأ من الترتيب الصحيح:
- الحفر أولاً (سطح نظيف).
- القطع الداخلي (الثقوب).
- القطع الخارجي أخيراً (لتبقى القطعة مثبتة).
لو قطعت الخارج أولاً، سقطت القطعة وتحركت، ففسد الحفر.
Frame: قبل القطع
معظم البرامج فيها زر «Frame» يحرّك الرأس على حدود التصميم بلا تشغيل الليزر. استخدمه دائماً للتأكد أن التصميم داخل المادة.
دقيقة تأطير توفّر لوحاً كاملاً. من يبدأ التشغيل بلا تأطير يدفع ثمن المواد، لا ثمن الوقت.
ترتيب العملية
تصميم → استيراد → طبقات بألوان
  → إعدادات لكل طبقة (قدرة/سرعة)
    → معاينة → Frame → تشغيل
اقرأ التفاصيل الفنية العميقة…
أمثلة إعدادات (نقطة بداية)
| المهمة | القدرة | السرعة | تمريرات |
|---|---|---|---|
| قطع أكريليك 3 مم (40 واط) | 70–80% | 4–6 مم/ث | 1–2 |
| قطع أكريليك 5 مم (80 واط) | 60–70% | 8–12 مم/ث | 1 |
| حفر خشب | 30–50% | 100–200 مم/ث | 1 |
| قطع MDF 3 مم (60 واط) | 60% | 6–9 مم/ث | 1–2 |
| قص جلد 2 مم | 25–35% | 15–25 مم/ث | 1 |
القيم إرشادية — اختبر على قصاصة من نفس المادة قبل القطعة الحقيقية.
اختبار المادة (Material Test)
صمّم مربعاً مقسّماً إلى 9 خلايا بقدرات/سرعات مختلفة، واقطعه مرة واحدة. احتفظ بالنتيجة كلوحة مرجعية لموادك.
أخطاء شائعة
- قطع الخارج قبل الداخل.
- حفر صورة بدقة منخفضة ثم الاستغراب.
- تشغيل بلا تأطير.
- عدم تثبيت المادة.
المصادر والمراجع
- أدلة LightBurn لإعدادات الطبقات.
جدول المواد: من الأكريليك إلى الجلد 🔗
لكل مادة شخصية: تمتص الضوء بطريقتها، وتنصهر أو تحترق بطريقتها، وتحتاج قدرة مختلفة. الجدول المرجعي هو أول أداة في الورشة.
لا تسأل «كم واط أستخدم؟» بل «أي مادة، أي سماكة، وأي نتيجة؟». الإجابة تتغير مع كل متغير. هذا الجدول نقطة بداية، لا وصفة نهائية.
الأكريليك
- المصبوب (Cast) يقطع بحافة لامعة ونظيفة — الأفضل للليزر.
- المبثوق (Extruded) قد يقطع بحواف باهتة أو فقاعات.
- سماكات شائعة: 2، 3، 5، 8، 10 مم.
- يحتاج هواءً قوياً لتجنب الاشتعال.
الخشب وMDF
- MDF يقطع بسهولة لكنه ينتج دخاناً كثيفاً وروائح؛ تهوية إلزامية.
- الخشب الصلب يقطع أبطأ ويتفاوت حسب العروق.
- الخشب الرقائقي (Plywood) قد يحتوي غراءً يقطع ببطء أو يترك حافة داكنة.
الجلد والقماش
- الجلد الطبيعي يقطع بحافة بنية، ويحتاج قدرة منخفضة.
- الجلد الصناعي قد يحتوي PVC — ممنوع.
- القماش يحتاج تثبيتاً جيداً حتى لا يتحرك.
المعادن والزجاج
- الزجاج: يُحفر لا يُقطع، وقد يتشقق مع الحرارة العالية.
- الألومنيوم المؤكسد: يمكن وسمه (Marking) بطاقة منخفضة.
- الستانلس: يحتاج طبقة مساعدة (Marking Spray) أو ليزر فايبر.
المواد الممنوعة
| المادة | الخطر |
|---|---|
| PVC / الفينيل | غاز كلوريد هيدروجين سام ويُتلف الماكينة |
| البولي كربونات | دخان سام واصفرار |
| ABS | أبخرة سامة |
| PTFE (تفلون) | غازات شديدة السمية |
| المواد المطلية بمركبات مجهولة | خطر تفاعل غير معروف |
أي مادة لا تعرف تركيبها، لا تدخلها الماكينة. سؤال «ما هذا؟» أرخص من استبدال أنبوب وعدسة ورئة.
تخزين المواد
الخشب يمتص الرطوبة ويتقوّس، والأكريليك يخدش بسهولة. خزّن أفقياً على سطح مستوٍ، بعيداً عن الشمس.
اقرأ التفاصيل الفنية العميقة…
جدول مرجعي (بداية)
| المادة | السماكة | القدرة (60 واط) | السرعة |
|---|---|---|---|
| أكريليك | 3 مم | 55% | 10 مم/ث |
| أكريليك | 5 مم | 65% | 6 مم/ث |
| MDF | 3 مم | 50% | 12 مم/ث |
| خشب زان | 4 مم | 60% | 8 مم/ث |
| جلد | 2 مم | 25% | 20 مم/ث |
| كرتون | 2 مم | 20% | 30 مم/ث |
عوامل تؤثر على الإعداد
- نظافة العدسة والمرايا.
- قوة الهواء المساعد.
- حرارة الورشة والرطوبة.
- لون المادة وسطحها.
- تدهور الأنبوب.
المصادر والمراجع
- جداول إعدادات مجتمعية (LightBurn / Maker Forums).
Kerf: لماذا لا تتطابق القطعتان؟ 🔗
الليزر لا يقطع خطاً بلا عرض؛ يزيل مادة بعرض 0.1–0.3 مم. إغفال هذا الرقم يعني وصلة مرتخية أو قطعة لا تدخل.
ترسم مستطيلاً 100×100 مم، فتخرج القطعة 99.7×99.7. لماذا؟ لأن الشعاع له عرض، ويأكل من جانبي الخط. هذا العرض اسمه Kerf.
كيف تقيسه؟
- اقطع مربعاً 20×20 مم.
- قِس الناتج بالقدم الرقمي.
- الفرق ÷ 2 = نصف Kerf لكل جانب.
مثال: خرج 19.7 مم → الفرق 0.3 مم → Kerf = 0.3 مم (0.15 لكل جانب).
لماذا يهم في التجميع؟
لو صممت وصلة «لسان وأخدود» بنفس الأبعاد، سيصبح اللسان أصغر والأخدود أكبر، فتكون الوصلة مرتخية. الحل: تعويض.
- الأخدود: قلّل عرضه بمقدار Kerf.
- اللسان: زد عرضه بمقدار Kerf (أو اتركه وشغّل الوصلة بالضغط).
قواعد عملية
| الوصلة | التعويض |
|---|---|
| لسان وأخدود | ±0.1 مم |
| ضغط (Press fit) | −0.15 مم على اللسان |
| حركة حرة | +0.3 مم |
| برغي M3 | ثقب 3.2 مم |
القطعة الأولى دائماً اختبار. من يقطع 50 قطعة قبل أن يقيس Kerf يقطع 50 قطعة خاطئة.
القطع بدقة أعلى
- عدسة أقصر = نقطة أصغر = Kerf أقل.
- قدرة أقل وسرعة أعلى = حافة أنظف لكن قطع أضعف.
- تركيز دقيق (Focal) عند منتصف السماكة.
اقرأ التفاصيل الفنية العميقة…
حساب وصلة
لسان بعرض 10 مم في أخدود 10 مم مع Kerf 0.15:
- الأخدود الفعلي = 10 + 0.15 = 10.15 مم.
- اللسان الفعلي = 10 − 0.15 = 9.85 مم.
- الفراغ = 0.3 مم → مرتخٍ.
التصحيح: اجعل الأخدود 9.85 واللسان 10.15 → ضغط بسيط.
جدول تفاوتات
| النوع | التفاوت |
|---|---|
| دقة الليزر | ±0.1 مم |
| دقة الراوتر | ±0.2 مم |
| دقة الطباعة | ±0.3 مم |
اختبار سريع
اقطع 5 ألسنة بعروض 9.8، 9.9، 10.0، 10.1، 10.2 مم، وجرّب أيها يناسب أخدودك. احتفظ بالنتيجة في دفتر الورشة.
المصادر والمراجع
- مراجع تصميم الوصلات للتقطيع بالليزر.
الحفر على المعادن والزجاج: ما يعمل وما لا يعمل 🔗
ليزر CO2 لا يقطع المعدن، لكنه يوسمه. والفارق بين «وسم» و«حرق» هو طبقة مساعدة وإعداد صحيح.
سؤال يتكرر: «هل يقطع الليزر المعدن؟». الجواب: CO2 لا. لأن المعدن يعكس 10.6 ميكرون. لكنه يستطيع أن يترك أثراً على سطحه إذا استخدمت طبقة تمتص الطاقة.
ما يعمل
- الألومنيوم المؤكسد: طبقة الأكسيد تمتص، فيظهر وسم أبيض/رمادي.
- الستانلس: يحتاج بخاخ وسم (Marking Spray) أو فيلم خاص.
- الزجاج: يُحفر سطحياً، ويحتاج قدرة منخفضة وسرعة معتدلة لتجنب التشقق.
- الحجر والرخام: حفر جيد، لكن الغبار يحتاج تهوية.
ما لا يعمل
- المعادن العارية (تعكس).
- الفولاذ الكربوني (يعكس ويحتاج قدرة عالية جداً).
- النحاس والنحاس الأصفر (موصلات حرارية عالية).
الزجاج: تحذير
الحفر على الزجاج يسبب إجهاداً حرارياً. للتجنّب:
- قدرة منخفضة وتمريرات متعددة.
- لا تبدأ من حافة الزجاج.
- تجنّب التبريد المفاجئ بعد الحفر.
المواد الممنوعة — تكرار لا بد منه
PVC والفينيل ينتجان غاز كلوريد هيدروجين، الذي يتحد مع الرطوبة ويصنع حمضاً ي corrode المرايا والعدسة والهيكل. الخطر ليس الرائحة فقط، بل تلف دائم للماكينة.
الماكينة لا تسامح مادة واحدة خاطئة. تكلفة العدسة والمرايا أكبر من أي توفير في مادة رخيصة.
قبل أي مادة جديدة
- اعرف تركيبها (بطاقة البيانات).
- اختبر قطعة صغيرة في مكان جيد التهوية.
- راقب الدخان والرائحة.
- أوقف فوراً عند أي شك.
اقرأ التفاصيل الفنية العميقة…
إعدادات وسم تقريبية
| المادة | القدرة | السرعة | ملاحظة |
|---|---|---|---|
| ألومنيوم مؤكسد | 40–60% | 200–400 مم/ث | وسم بلا قطع |
| ستانلس + بخاخ | 50–70% | 150–300 مم/ث | طبقة سميكة |
| زجاج | 20–35% | 300–500 مم/ث | تمريرات متعددة |
مؤشرات خطر
- دخان أخضر أو أصفر غريب.
- رائحة حادة كيميائية.
- تآكل سريع في المرايا.
- لهب مستمر لا ينطفئ.
المصادر والمراجع
- بيانات سلامة المواد (SDS) — PVC.
- IEC 60825 — سلامة الليزر.
ضبط المرايا والعدسة: الإجراء الذي يصلح 70% من الأعطال 🔗
إذا كان القطع ضعيفاً في زاوية وقوياً في أخرى، فالمشكلة ليست القدرة. هي انحراف بصري. والضبط ليس عملاً معقداً، بل ثلاث خطوات متكررة.
الشعاع يجب أن يخرج من الأنبوب أفقياً، ويصطدم بمنتصف كل مرآة، ويصل إلى العدسة في المنتصف تماماً. أي انحراف يعني فقدان طاقة وقطعاً غير متساوٍ.
القاعدة الذهبية
اضبط من الأنبوب إلى الرأس، بالترتيب. لا تلمس مرآة قبل التي قبلها.
لأن كل مرآة تعتمد على اتجاه الشعاع القادم إليها. لو ضبطت الثالثة ثم حرّكت الأولى، أفسدت كل شيء.
الخطوات
- المرآة الأولى: ضع شريطاً لاصقاً على المرآة، وأطلق نبضة قصيرة. يجب أن تصيب النقطة مركز المرآة.
- المرآة الثانية: حرّك الرأس إلى أقصى اليسار، أطلق نبضة، ثم إلى أقصى اليمين وأطلق. النقطتان يجب أن تتطابقا. إن اختلفتا، اضبط زاوية المرآة الأولى.
- المرآة الثالثة: نفس الفكرة على محورين (قريب/بعيد).
- العدسة: ضع ورقاً تحت الرأس، وانظر إلى شكل الأثر — يجب أن يكون نقطة دائرية صغيرة، لا بيضاوياً ولا هالة.
اختبار النقطة
أفضل اختبار للبؤرة: قطعة أكريليك شفافة. اقطع خطاً بقدرة منخفضة، وانظر إلى مقطع الحافة. أرق جزء = أفضل تركيز.
أخطاء الضبط
- ضبط المرآة الثالثة قبل الثانية.
- استخدام نبضة طويلة تحرق الشريط وتخفي النقطة.
- عدم تثبيت المرآة بعد الضبط (تفكّ مع الاهتزاز).
- لمس سطح المرآة بالأصابع (الدهون تمتص الطاقة).
المرآة المنحرفة لا تُفسد قطعة واحدة. تُفسد كل قطعة حتى تُضبط.
متى تعيد الضبط؟
- بعد نقل الماكينة.
- بعد تغيير أنبوب أو عدسة.
- عند ظهور قطع غير متساوٍ بين الزوايا.
- كل 3–6 أشهر في الاستخدام المكثف.
اقرأ التفاصيل الفنية العميقة…
أدوات الضبط
- شريط لاصق ورقي (Masking Tape).
- مفك داخلي صغير.
- عدسة مكبرة أو كاميرا هاتف.
- قطعة أكريليك شفافة.
جدول تشخيص بصري
| العَرَض | السبب |
|---|---|
| نقطة بيضاوية | انحراف المرآة الثالثة |
| هالة حول النقطة | عدسة متسخة أو مشقوقة |
| قطع أضعف في زاوية | ميل السطح أو انحراف بصري |
| خط مزدوج | اهتزاز أو حزام مرتخٍ |
بعد الضبط
- أعد اختبار النقطة.
- اقطع مربعاً 50×50 وتحقق من التساوي.
- سجّل التاريخ في سجل الصيانة.
المصادر والمراجع
- أدلة صيانة CO2 وضبط المرايا.
جدول الأعطال: من العَرَض إلى السبب في دقائق 🔗
معظم أعطال الليزر متكررة ومحدودة. من يعرف الجدول لا يحتاج فنيّاً لكل مشكلة، ويعرف متى يحتاجه فعلاً.
الليزر ماكينة بسيطة ميكانيكياً، ومعقدة بصرياً. والأعطال تنقسم إلى أربع عائلات: قطع ضعيف، حفر سيئ، حركة خاطئة، وتوقف كامل. هذا الجدول يغطي أشهرها.
1) القطع ضعيف أو غير كامل
| السبب | الفحص | الحل |
|---|---|---|
| عدسة متسخة | افحصها بالضوء | نظّف بمحلول مخصص |
| بؤرة خاطئة | اختبر النقطة | اضبط ارتفاع الرأس |
| مرآة منحرفة | اختبار الشريط | أعد الضبط |
| أنبوب متدهور | ساعات التشغيل | استبدال |
| ماء تبريد ساخن | قياس الحرارة | مبرد/مروحة |
| سرعة عالية | الإعدادات | قلّل أو زد التمريرات |
2) حافة محروقة أو داكنة
- قدرة عالية جداً أو سرعة منخفضة جداً.
- هواء مساعد ضعيف.
- مادة تحتوي غراءً (خشب رقائقي رديء).
- تركيز خاطئ يوزّع الحرارة على مساحة أوسع.
3) حركة خاطئة
| العَرَض | السبب |
|---|---|
| خط مزدوج | حزام مرتخٍ أو بكرة مهترئة |
| إزاحة تدريجية | فقدان خطوات (سرعة/تسارع عالٍ) |
| تصميم مقلوب | إعداد Origin/Mirror |
| قطع في مكان خاطئ | نقطة صفر غير مضبوطة |
4) توقف كامل
- مفتاح باب مفتوح (Interlock).
- حساس ماء أو تدفق.
- حرارة أنبوب مرتفعة.
- مصدر طاقة/فتيل.
- كابل USB أو اتصال المتحكم.
قبل أن تتصل بالفني، أجب: هل العدسة نظيفة؟ هل الماء بارد؟ هل البؤرة مضبوطة؟ هذه الثلاثة تحل نصف الأعطال.
سجل الأعطال
اكتب لكل عطل: التاريخ، العَرَض، ما فعلته، النتيجة. بعد سنة، سيصبح لديك دليل خاص بماكينتك — أدق من أي دليل عام.
اقرأ التفاصيل الفنية العميقة…
تشخيص سريع (5 دقائق)
- نظّف العدسة.
- اختبر النقطة على ورق.
- افحص ماء التبريد.
- اختبر الهواء المساعد.
- اقطع مربعاً اختبارياً.
علامات خطر فوري (أوقف التشغيل)
- لهب مستمر على المادة.
- دخان كثيف داخل الماكينة.
- صوت طقطقة كهربائية.
- ماء يلامس أجزاء كهربائية.
المصادر والمراجع
- أدلة استكشاف الأعطال لماكينات CO2.
السلامة: ما لا يُعلَّم في الفيديوهات 🔗
ليزر CO2 من الفئة 4: يحرق العين والجلد، ويولّد دخاناً ساماً، ويشعل المواد. السلامة ليست احتياطاً زائداً، بل شرط تشغيل.
معظم ماكينات الليزر الصغيرة تُصنَّف Class 1 عند إغلاقها، لكنها تصبح Class 4 عند فتح الغطاء. أي أن الأمان يعتمد على الغطاء والمفاتيح والتهوية — لا على «حذر المشغّل».
ثلاثة مخاطر رئيسية
- العين: شعاع 10.6 ميكرون لا يراه الإنسان، ويحرق الشبكية أو القرنية بلا ألم فوري. النظارات الشمسية العادية لا تحمي.
- الدخان: حرق الخشب والأكريليك ينتج جزيئات وأول أكسيد كربون ومركبات عضوية. التهوية إلزامية، لا اختيارية.
- الحريق: الليزر يشعل المواد القابلة للاحتراق بسهولة، خصوصاً مع هواء ضعيف أو قدرة عالية.
قواعد لا تُخالف
- لا تترك الماكينة تعمل وحدها أبداً.
- أغلق الغطاء أثناء التشغيل قدر الإمكان.
- مدّ العادم إلى خارج المبنى، لا إلى غرفة أخرى.
- ضع طفاية CO2 قريبة، لا ماء.
- لا تقطع مواد مجهولة أو ممنوعة (PVC وغيرها).
- أبقِ المواد القابلة للاشتعال بعيداً عن مساحة العمل.
الحريق في الليزر لا يبدأ بشعاع كبير. يبدأ بشظية صغيرة اشتعلت تحت الرأس، ثم انتظرت.
التهوية الصحيحة
| العنصر | المطلوب |
|---|---|
| مروحة عادم | تدفق كافٍ (حسب حجم الماكينة) |
| أنبوب | قصير، مستقيم، بلا انحناءات حادة |
| مخرج | خارج المبنى، بعيداً عن النوافذ |
| بديل | فلتر كربون للاستخدام المحدود |
حماية العين
إن اضطررت للعمل بغطاء مفتوح (مثل Rolex أو ضبط)، فاستخدم نظارة مخصصة لطول 10.6 ميكرون. لا تنظر أبداً إلى نقطة القطع مباشرة.
الكهرباء
- تأريض الماكينة إلزامي.
- لا تلمس الأنبوب أو الأسلاك أثناء التشغيل (جهد عالٍ).
- افصل الكهرباء قبل أي صيانة داخلية.
اقرأ التفاصيل الفنية العميقة…
قائمة سلامة يومية
- ☐ العادم يعمل.
- ☐ طفاية قريبة وصالحة.
- ☐ لا مواد قابلة للاشتعال حول الماكينة.
- ☐ الغطاء مغلق.
- ☐ ماء التبريد يعمل.
- ☐ لا أحد يعمل وحده في الورشة.
ماذا تفعل عند الحريق؟
- اضغط إيقاف الطوارئ فوراً.
- لا تفتح الغطاء (الأكسجين يزيد اللهب).
- استخدم طفاية CO2 من الفتحة المخصصة إن وُجدت.
- اتصل بالدفاع المدني إن لم يُسيطر عليه في ثوانٍ.
تصنيف الليزر
| الفئة | الخطر |
|---|---|
| Class 1 | آمن عند الإغلاق الكامل |
| Class 2 | ضوء مرئي منخفض القدرة |
| Class 3B | خطر مباشر على العين |
| Class 4 | خطر على العين والجلد + حريق |
المصادر والمراجع
- IEC 60825-1 — تصنيف وسلامة الليزر.
- NFPA — السلامة من الحرائق.
راوتر CNC: الماكينة التي تنحت لا تحرق 🔗
الراوتر يزيل المادة بأداة دوّارة. وهو أقوى من الليزر في السماكات، لكنه أعقد في الضبط: سرعة، تغذية، عمق، وأداة.
لو كان الليزر «قلم حرق»، فالراوتر «إزميل آلي». كلاهما يتبع مساراً رقمياً، لكن الراوتر يزيل رقائق خشب — وهذا يغيّر كل شيء في التصميم والتثبيت.
المكونات
- الهيكل (Gantry): يتحرك في X وY.
- المغزل (Spindle): يدور الأداة بسرعة 10,000–24,000 دورة/دقيقة.
- المحاور: محرك ستيبر أو سيرفو، مع لولب أو حزام.
- الطاولة: سطح تثبيت، غالباً MDF قابل للاستبدال.
- التحكم: لوحة/كمبيوتر + برنامج CAM.
الأداة (Bit)
| النوع | الاستخدام |
|---|---|
| End Mill مسطح | قطع وتفريز |
| Ball Nose | أسطح منحنية |
| V-Bit | حفر خطوط ونقش |
| Compression | خشب رقائقي بلا تشظٍّ |
| Down-cut | حافة نظيفة أعلى |
التثبيت: نصف النجاح
الراوتر يشد المادة بقوة، وإن تحركت أثناء القطع تكسرت الأداة. الحلول:
- مشابك (Clamps) على الأطراف.
- شريط لاصق مزدوج الوجه للمواد الرقيقة.
- طاولة تفريغ هواء (Vacuum Table).
- Tabs صغيرة تتركها في التصميم لتثبت القطعة.
معظم كسر الأدوات ليس بسبب السرعة، بل بسبب مادة تحركت سنتيمتراً.
الغبار
نشارة الخشب قابلة للاشتعال وتضرّ الرئة. استخدم شفط غبار (Dust Shoe) وكيس تجميع، وارتدِ كمامة.
اقرأ التفاصيل الفنية العميقة…
مقارنة سريعة مع الليزر
| المعيار | الليزر | الراوتر |
|---|---|---|
| السماكة | حتى 10–15 مم | عشرات المليمترات |
| الدقة | أعلى | جيدة (±0.2 مم) |
| الحواف | محروقة/لامعة | نظيفة تحتاج صنفرة |
| المواد | عضوية فقط | خشب، بلاستيك، ألومنيوم (ببطء) |
| الغبار | دخان | نشارة |
مساحة العمل
قبل الشراء، حدد أكبر قطعة تريد تصنيعها. معظم الماكينات الصغيرة 300×400 أو 600×900 مم.
الصلابة
الهياكل الألمنيوم الرقيقة تهتز عند القطع العميق. الهياكل الفولاذية أثقل وأدق لكنها أغلى.
المصادر والمراجع
- أدلة راوتر CNC للمبتدئين.
Feeds and Speeds: سرعة المغزل وتغذية القطع 🔗
كل أداة لها «حمل رقاقة» مثالي. السرعة الخاطئة تحرق الخشب أو تكسر الأداة. والحساب بسيط.
ثلاثة أرقام تحكم القطع على الراوتر: سرعة الدوران (RPM)، سرعة التغذية (Feed)، وعمق القطع (Depth of Cut). بينها علاقة تُسمى «حمل الرقاقة» (Chip Load).
المعادلة
Chip Load = Feed ÷ (RPM × عدد الأسنان)
مثال: تغذية 1,800 مم/دقيقة، دوران 18,000، أداة بسنانين:
1,800 ÷ (18,000 × 2) = 0.05 مم لكل سن — قيمة جيدة للخشب.
قيم مرجعية
| المادة | حمل الرقاقة | ملاحظة |
|---|---|---|
| خشب صلب | 0.05 – 0.10 مم | أداة 2 سن |
| MDF | 0.05 – 0.08 مم | غبار كثير |
| أكريليك | 0.03 – 0.06 مم | خطر الانصهار |
| ألومنيوم | 0.01 – 0.03 مم | تغذية بطيئة + تشحيم |
عمق القطع
لا تقطع كامل السماكة في مرة واحدة. القاعدة: عمق ≤ نصف قطر الأداة لكل تمريرة. أداة 6 مم → 3 مم لكل تمريرة.
اتجاه القطع
- Climb: سطح أنظف، لكنه يحتاج ماكينة صلبة.
- Conventional: أكثر أماناً للماكينات الصغيرة.
الأداة المكسورة غالباً ليست بسبب RPM عالٍ، بل بسبب تغذية بطيئة جداً تجعلها تحك بدل أن تقطع.
G-code: أوامر أساسية
G0  حركة سريعة بلا قطع
G1  حركة قطع بسرعة محددة
G2/G3  قوس
M3/M5  تشغيل/إيقاف المغزل
S     سرعة الدوران
F     سرعة التغذية
اقرأ التفاصيل الفنية العميقة…
مثال G-code
G21        ; مليمتر
G90        ; إحداثيات مطلقة
M3 S18000  ; تشغيل المغزل
G0 X0 Y0 Z5
G1 Z-2 F300
G1 X100 F1800
G1 Y100
G1 X0
G1 Y0
G0 Z5
M5
جدول بداية (خشب MDF، أداة 6 مم 2 سن)
| RPM | Feed | عمق |
|---|---|---|
| 18,000 | 1,800 مم/د | 3 مم |
| 16,000 | 1,500 مم/د | 3 مم |
| 20,000 | 2,000 مم/د | 2.5 مم |
مؤشرات خطأ
- حرق الحواف → تغذية بطيئة أو أداة باهتة.
- كسر الأداة → تغذية عالية أو عمق كبير.
- سطح خشن → RPM منخفض أو أداة غير مناسبة.
المصادر والمراجع
- أدلة feeds & speeds للراوتر.
الطباعة ثلاثية الأبعاد: البناء طبقة فوق طبقة 🔗
الطابعة لا تزيل مادة ولا تحرقها؛ تضيفها. وهذا يجعلها الأداة الوحيدة التي تصنع أشكالاً لا يمكن تصنيعها بغيرها.
في اللحظة التي تفهم فيها أن الطابعة تبني طبقة فوق طبقة، تفهم كل قيودها: لا يمكنها الطباعة في الهواء، ولا تنتج تفاصيل أصغر من فوهتها، وكل طبقة تحتاج دعماً إن كانت معلّقة.
FDM: النوع الشائع
- الفوهة: 0.4 مم (شائعة)، 0.2 للتفاصيل، 0.6 للسرعة.
- الطبقة: 0.1–0.3 مم.
- المادة: PLA (سهل)، PETG (متوازن)، ABS (يحتاج حصراً حرارياً).
- السخان: 190–260°م حسب المادة.
المواد
| المادة | الحرارة | الميزة | العيب |
|---|---|---|---|
| PLA | 200–210 | سهل، دقيق | يتشوه بالحرارة |
| PETG | 230–245 | متين، مقاوم للماء | يلتصق بقوة |
| ABS | 240–260 | يتحمل الحرارة | انبعاثات + انكماش |
| TPU | 220–235 | مرن | بطيء |
التصميم للطباعة
- سماكة الجدار ≥ 2–3 أضعاف قطر الفوهة.
- تجنّب التعليق (Overhang) أكبر من 45°.
- اترك فراغاً 0.2–0.4 مم للقطع المتحركة.
- وجّه القطعة بحيث تكون أقوى إجهاداً أفقياً.
الطابعة لا تفهم التصميم. كل ما لا يمكن بناؤه طبقة فوق طبقة سيصبح دعماً — أو فشلاً.
الأمان
- الطابعة في غرفة جيدة التهوية.
- لا تتركها تعمل طوال الليل في غرفة نوم.
- ABS يحتاج حصراً وفلترة.
اقرأ التفاصيل الفنية العميقة…
زمن الطباعة
تقديرياً: حجم (سم³) ÷ معدل التدفق (سم³/ساعة). طابعة عادية: 10–20 سم³/ساعة.
معايير الجودة
| المعيار | القيمة الجيدة |
|---|---|
| تفاوت الأبعاد | ±0.2 – 0.4 مم |
| سماكة الجدار | ≥ 1.2 مم |
| الحشو | 15 – 30% للقطع العادية |
| الطبقات الخارجية | 2 – 3 |
متى لا تستخدم الطابعة؟
- قطعة كبيرة في وقت قصير.
- قطعة تحتاج مقاومة حرارة عالية.
- عدد كبير من القطع (الكبس أرخص).
المصادر والمراجع
- أدلة FDM وتوصيات المصنّعين للمواد.
السلايسر: حيث يُقرَّر نجاح الطبعة قبل أن تبدأ 🔗
الطابعة تنفّذ فقط. البرنامج (Slicer) هو من يقرر الجودة والزمن. ومن يتقنه يطبع قطعاً أفضل بنفس الماكينة.
ملف STL ليس جاهزاً للطباعة. السلايسر يقطّعه إلى طبقات ويولّد مسارات الفوهة. وفي هذه الخطوة تُحدد 80% من النتيجة.
الإعدادات التي تهم فعلاً
| الإعداد | التأثير | القيمة المبدئية |
|---|---|---|
| Layer Height | الجودة مقابل الزمن | 0.2 مم |
| Wall Count | القوة | 2–3 |
| Infill | الوزن والصلابة | 20% |
| Supports | التعليقات | عند الحاجة |
| Adhesion | الالتصاق | Brim |
| Temperature | الانصهار | حسب المادة |
الاتجاه (Orientation)
نفس القطعة يمكن طبعها بستة أوضاع مختلفة. الوضع يحدد:
- موضع الدعامات.
- قوة الطبقات (الطبقات أضعف في الشد العمودي).
- وقت الطباعة.
العيوب الشائعة
| العيب | السبب | الحل |
|---|---|---|
| خيوط (Stringing) | حرارة عالية/تراجع ضعيف | قلّل الحرارة، زد Retraction |
| التواء (Warping) | تبريد غير متساوٍ | سطح ساخن، حصر حراري |
| انفصال الطبقات | حرارة منخفضة | زد الحرارة 5–10°م |
| قدم الفيل | قرب الفوهة من السطح | اضبط Z-offset |
| سدّ الفوهة | بقايا/حرارة خاطئة | تنظيف/ Cold Pull |
كل عيب في الطباعة له سبب واحد تقريباً. المشكلة أن الناس يغيّرون ثلاثة إعدادات معاً، فلا يعرفون أيها أصلح.
قاعدة التغيير الواحد
غيّر إعداداً واحداً، اطبع قطعة اختبارية صغيرة، لاحظ، ثم قرّر. هذا أبطأ في الظاهر، وأسرع في الحقيقة.
القطع الاختبارية
- مكعب معايرة للأبعاد.
- برج حرارة لاختيار أفضل درجة.
- اختبار جسر (Bridge) للتعليقات.
اقرأ التفاصيل الفنية العميقة…
برامج شائعة
| البرنامج | الميزة |
|---|---|
| Cura | مجاني، بسيط |
| PrusaSlicer | متقدم، مجاني |
| OrcaSlicer | حديث، ميزات متقدمة |
تقدير الزمن والتكلفة
الوزن (جم) ≈ الحجم × كثافة المادة × (الأساس + الحشو).
التكلفة = الوزن × سعر الكيلو ÷ 1000 + وقت الكهرباء.
أخطاء المبتدئ
- طباعة قطعة كبيرة أول مرة.
- تجاهل الاتجاه.
- دعامات زائدة في كل مكان.
- عدم معايرة السطح.
المصادر والمراجع
- أدلة Cura وPrusaSlicer.
كيف تتعلم التصنيع الرقمي بلا دورة؟ مسار 30 يوماً 🔗
الدورات تعطيك بداية، لكنها لا تعطيك مهارة. المهارة تأتي من 30 يوماً من التمارين الصغيرة المحسوبة، لا من 30 ساعة مشاهدة.
سؤال المنشور الذي بدأ هذا العدد: «هل يوجد دورات؟». والإجابة الصادقة: نعم، لكن الدورات الجيدة قليلة، وأفضلها يعطيك منهجاً لا أزراراً. ويمكنك بناء المنهج بنفسك في شهر.
لماذا لا تكفي الدورة؟
- الدورة تعرض، وأنت لا تتعلم إلا بالتجربة.
- الماكينة في الدورة تختلف عن ماكينتك.
- المادة في الدورة تختلف عن موادك.
- بعد أسبوعين تنسى 70% مما شاهدت.
مسار 30 يوماً
| الأيام | المهمة | المخرج |
|---|---|---|
| 1–3 | افهم ماكينتك: المتحكم، البرنامج، مساحة العمل | ورقة مواصفات |
| 4–6 | قطع مربعات ودوائر بأحجام مختلفة | قياس دقة |
| 7–9 | اختبار 3 مواد × 3 إعدادات | جدول إعداداتك |
| 10–12 | حفر صورة واختبار DPI | عينة حفر |
| 13–15 | قياس Kerf ووصلة ضغط | تعويض موثّق |
| 16–18 | ضبط المرايا والعدسة | سجل صيانة |
| 19–21 | تصميم صندوق بسيط وتنفيذه | قطعة كاملة |
| 22–24 | أول قطعة على الراوتر | عينة |
| 25–27 | أول طبعة ثلاثية الأبعاد | عينة |
| 28–30 | احسب تكلفة قطعة وسعّرها | ملف تسعير |
مصادر مجانية موثوقة
- أدلة البرامج الرسمية (LightBurn, Cura, Fusion).
- مجتمعات الورش (Forums) — لكن تحقق من كل معلومة.
- كتب تفاعلية ومحاكيات (انظر المقال التالي).
الفرق بين من شاهد 40 فيديو ومن قطع 40 قطعة ليس المعلومات، بل الأثر الذي في يده.
كيف تقيّم دورة؟
- هل تشرح «لماذا» أم «كيف» فقط؟
- هل فيها تمارين وقياس؟
- هل مدرّبها يعمل فعلاً على ماكينات؟
- هل تعطيك مرجعاً بعد الدورة؟
اقرأ التفاصيل الفنية العميقة…
دفتر الورشة
سجّل لكل تجربة: المادة، السماكة، القدرة، السرعة، النتيجة. بعد شهر سيكون لديك مرجع خاص أدق من أي جدول عام.
قائمة مهارات أساسية
- ☐ تشغيل/إيقاف آمن.
- ☐ ضبط Origin وFrame.
- ☐ تحويل نص إلى مسارات.
- ☐ قياس Kerf.
- ☐ ضبط المرايا.
- ☐ تنظيف العدسة.
- ☐ حساب تكلفة.
المصادر والمراجع
- أدلة البرامج الرسمية.
الكتاب التفاعلي: ما هو، ولماذا هو الحل العربي الغائب؟ 🔗
كتاب PDF يشرح، وكتاب تفاعلي يُجرّب. الأول يُقرأ، والثاني يُستخدم. والفرق بينهما هو الفرق بين الفهم والحفظ.
من يبحث عن تعلّم الليزر يجد: فيديوهات مبعثرة، منشورات قصيرة، أو دورات مدفوعة. ولا يجد شيئاً واحداً منظماً يستطيع أن يعود إليه، ويجرّب فيه، ويقيس نتيجته.
هذا هو الكتاب التفاعلي: ليس ملفاً للقراءة، بل بيئة تعلّم.
ما الذي يجعله «تفاعلياً»؟
- حاسبات: تدخل المادة والسماكة فيعطيك إعداداً مبدئياً.
- محاكيات: ترى مسار القطع قبل تشغيل الماكينة.
- اختبارات قصيرة: تتحقق من فهمك فوراً.
- قوائم فحص: تُستخدم في الورشة لا في القراءة.
- تتبّع تقدم: يعرف أين توقفت.
لماذا الويب أفضل من PDF؟
| المعيار | كتاب ويب | |
|---|---|---|
| حاسبة إعدادات | لا | نعم |
| تحديث المحتوى | يدوي | فوري |
| بحث | محدود | كامل |
| يعمل بلا إنترنت | نعم | نعم (PWA) |
| فيديو مضمّن | محدود | نعم |
محتويات النسخة الأولى
- فصل الليزر: أساسيات + جدول إعدادات + حاسبة Kerf.
- فصل الراوتر: feeds & speeds + حاسبة حمل الرقاقة.
- فصل الطباعة: سلايسر + تشخيص العيوب.
- تمارين مع قوالب قابلة للتحميل.
الكتاب التفاعلي لا يختبر ذاكرتك، بل يختبر يدك. وهذا ما ينقص المحتوى العربي التقني.
كيف يُبنى تقنياً؟
لا يحتاج تطبيقاً. يحتاج:
- صفحات HTML + JavaScript بسيط للحاسبات.
- Service Worker للعمل بلا إنترنت.
- localStorage لحفظ التقدم.
- صور وفيديوهات مضغوطة.
أي أنه يمكن بناؤه على نفس بنية هذا الموقع — بلا خوادم ولا اشتراكات.
اقرأ التفاصيل الفنية العميقة…
حاسبة إعدادات (مثال منطقي)
input: material, thickness, power
rule: base_power = f(thickness)
      speed = g(power, material)
output: suggested power %, speed, passes
معايير الجودة
- يفتح في أقل من ثانيتين.
- يعمل على هاتف بلا إنترنت.
- كل فصل ينتهي بتمرين.
- لا يعتمد على مكتبات ثقيلة.
خارطة طريق
| المرحلة | المحتوى |
|---|---|
| 1 | فصل واحد + حاسبة واحدة |
| 2 | ثلاثة فصول + تمارين |
| 3 | تتبع تقدم + شهادة إتمام |
المصادر والمراجع
- معايير EPUB3 وPWA للكتب التفاعلية.
كم تكلّف القطعة؟ حساب لا يتقنه أغلب الورش 🔗
أغلب الورش تسعّر بالمقارنة بالسوق، لا بالتكلفة. وهذا يعمل حتى يدخل منافس أرخص، أو ترتفع تكلفة خفية.
سعر القطعة ليس «سعر المادة + ربح». هناك أربعة عناصر يجب أن تدخل الحساب، وإغفال أي منها يعني خسارة صامتة.
عناصر التكلفة
| العنصر | كيف يُحسب |
|---|---|
| المادة | مساحة/وزن مستهلك × سعر الوحدة |
| وقت الماكينة | دقائق × تكلفة الساعة |
| المستهلكات | عدسة/مرايا/أنبوب/أداة موزعة |
| الهالك | 5–15% من المادة |
| العمالة | وقت التحضير والتشطيب |
تكلفة ساعة الماكينة
اجمع: (سعر الماكينة ÷ عمرها بالساعات) + الكهرباء + الصيانة السنوية ÷ ساعات العمل.
مثال: ماكينة 60,000 جنيه، عمر 5,000 ساعة، كهرباء 2 جنيه/ساعة، صيانة 3,000/سنة على 1,000 ساعة →
(12) + 2 + 3 = 17 جنيه/ساعة تقريباً.
مثال قطعة
- أكريليك 3 مم: 0.05 م² × 400 = 20 جنيه.
- وقت 12 دقيقة = 3.4 جنيه.
- مستهلكات 2 جنيه.
- هالك 10% = 2 جنيه.
- الإجمالي ≈ 27.4 جنيه.
إن بِعت بـ45 جنيهاً، فهامشك 39% — قبل الضرائب والإيجار.
من لا يعرف تكلفته لا يعرف ربحه. وقد يبيع كثيراً ويخسر أكثر.
التسعير الذكي
- سعّر بالقطعة للعميل، وبالساعة لنفسك.
- اجعل القطع الصغيرة بحد أدنى للسعر.
- قدّم خيارات (سماكة/تشطيب) لا خصومات.
اقرأ التفاصيل الفنية العميقة…
ورقة حساب
| البند | القيمة |
|---|---|
| مادة | — |
| وقت | — |
| مستهلكات | — |
| هالك | — |
| الإجمالي | — |
| سعر البيع | — |
| الهامش % | — |
مؤشرات صحة
- هامش ≥ 30% في القطع المخصصة.
- إعادة عمل ≤ 5%.
- هالك ≤ 10%.
المصادر والمراجع
- مراجع تسعير التصنيع الصغير.
ورشة العدد: من ماكينة واحدة إلى خدمة متكاملة 🔗
من يملك ليزراً يبيع قطعاً. ومن يملك ليزراً وراوتراً وطابعة يبيع حلاً كاملاً لا يستطيع غيرُه تقديمه.
في سوق التصنيع الصغير، المنافسة على السعر قاتلة. لكن هناك مساحة لا ينافسك فيها أحد: أن تكون الورشة التي تُسلّم القطعة كاملة — واجهة أكريليك، قاعدة خشب، ومفصل مطبوع — في طلب واحد.
ما الذي يشتريه العميل؟
- قطعة جاهزة، لا ملفاً.
- تشطيباً نظيفاً.
- موعداً محترماً.
- إمكانية تعديل سريع.
لماذا على CapKitco؟
لأن صفحة ورشتك تعرض أعمالك، ويمكن للعميل أن يطلبك مباشرة. أضف:
- صور قطع قبل/بعد.
- المواد التي تعمل عليها.
- أقصى مقاس.
- مدة التنفيذ.
الورشة التي تعرض «ما تستطيعه» تجذب طلبات. والتي تعرض «ما تبيعه» تجذب مقارنات أسعار.
خدمات مكمّلة
- تصميم للملف (CAD) — خدمة مربحة وسريعة.
- قطع دفعات صغيرة.
- حفر أسماء/شعارات.
- نماذج أولية للشركات.
ابدأ بثلاث صور
صوّر ثلاث قطع أنجزتها، واكتب لكل واحدة: المادة، الزمن، والسعر. هذه أول صفحة بيع حقيقية.
طرائف الورش: حين تمرّ القطعة من الماكينة… بشكل آخر 🔗
خمس قصص قصيرة من ورش التصنيع الرقمي: قطعة مقلوبة، حفر على الوجه الخطأ، وطابعة بنت برجاً. كلها تُضحك، وكلها درس.
في كل ورشة تصنيع رقمي، هناك لحظة يظن فيها الجميع أن الملف «جاهز». ثم تخرج القطعة، ويكتشفون أن الجاهزية كانت وهماً جميلاً.
1) القطعة المقلوبة
صمّم أحدهم واجهة صندوق بشعار في الأعلى وفتحة في الأسفل. في برنامج الليزر كان الإعداد «Mirror» مفعّلاً من تجربة سابقة. خرجت القطعة سليمة تماماً… لكن الشعار على الوجه الخلفي، والفتحة في الأعلى.
الدرس: افحص Mirror قبل كل ملف. خطأ واحد يقلب كل شيء.
2) الحفر على الوجه الخطأ
وضع صاحب ورشة لوح أكريليك، وحفر تصميماً جميلاً. ثم قلب اللوح ليقطع الحدود… فخرج الحفر على الوجه الداخلي للصندوق.
الدرس: حدّد دائماً أي وجه «أمامي» قبل التثبيت، وضع علامة على ظهر اللوح.
3) الطابعة التي بنت برجاً
بدأت الطبعة جيدة، ثم بدأت الخيوط تتراكم حول الفوهة. بعد ساعة، كان هناك «برج» بلاستيكي صغير فوق القطعة. السبب: قطعة صغيرة انفصلت والتصقت بالفوهة، وظلّت تلف معها.
الدرس: راقب أول خمس دقائق من كل طبعة. معظم الكوارث تبدأ هناك.
4) الراوتر الذي حفر الطاولة
نسي المشغّل ضبط صفر Z، فبدأت الأداة تحفر في طاولة MDF بدل الخشب. النتيجة: خط عميق في الطاولة، وأداة مكسورة، ولوح سليم تماماً.
الدرس: Z-zero قبل كل قطعة، لا مرة واحدة في اليوم.
5) القطعة التي «لم تكن في الملف»
عميل طلب 20 قطعة. بعد القطع، اكتشف أن ملف التصميم يحتوي 19 قطعة — واحدة نُسيت في التجميع. أُعيد القطع، لكن اللون اختلف بين الدفعتين.
الدرس: عدّ القطع في التصميم قبل التشغيل، لا بعد.
الماكينة تنفّذ بدقة ما أرسلته. والمشكلة دائماً فيما أرسلته.
ابتسم، ثم افتح ملفك القادم وتحقق من: Mirror، الوجه، Z-zero، وعدد القطع. أربع دقائق توفّر لوحاً وثقباً في الطاولة.
المصادر والمراجع
- قصص ميدانية متداولة — أُعيدت صياغتها لأغراض تعليمية.
ملاحق العدد: مشروع الصندوق، المسرد، المراجع 🔗
ملاحق عملية للعدد السادس: مشروع صندوق يُنفَّذ على الماكينات الثلاث، مسرد مصطلحات التصنيع الرقمي، والمراجع القياسية.
ملحق أ — مشروع متكامل: صندوق بثلاث ماكينات
الغرض من هذا المشروع ليس الصندوق، بل أن تمرّ بالمسار الكامل ثلاث مرات، وتفهم ما يختلف وما يتشابه بين الماكينات.
المكونات
| القطعة | المادة | الماكينة | المهمة |
|---|---|---|---|
| الواجهة | أكريليك 3 مم | ليزر | قطع الحدود + حفر الشعار |
| القاعدة | MDF 6 مم | راوتر | جيب داخلي + حواف |
| المفصل | PLA | طباعة 3D | جزء متحرك بتفاوت 0.3 مم |
الخطوات
- صمّم الواجهة في برنامج متجهات، وحوّل النص إلى مسارات.
- اقطع مربعاً اختبارياً 20×20 مم لقياس Kerf.
- أدخل التعويض في تصميم القاعدة (الأخدود − Kerf، اللسان + Kerf).
- اضبط صفر Z على الراوتر قبل الجيب.
- اطبع المفصل بتفاوت 0.3 مم للحركة الحرة.
- جمّع، قِس الفروق، وسجّلها في دفتر الورشة.
ما ستلاحظه
- الليزر أدق في التفاصيل، لكنه محدود بالسماكة.
- الراوتر أقوى، لكنه يحتاج تثبيتاً وضبط Z.
- الطباعة أبطأ، لكنها تصنع شكلاً لا يمكن قطعه (مفصل داخلي).
ملحق ب — مسرد المصطلحات
| المصطلح | المعنى |
|---|---|
| Kerf | عرض المادة المفقودة عند القطع |
| DPI | عدد النقاط في البوصة عند الحفر |
| Focal Length | الطول البؤري للعدسة |
| Vector | مسار خطي |
| Raster | صورة نقطية |
| Air Assist | هواء مساعد عند نقطة القطع |
| Interlock | مفتاح أمان يوقف التشغيل عند فتح الغطاء |
| Chip Load | سماكة الرقاقة لكل سن في الراوتر |
| Feed Rate | سرعة تغذية الأداة |
| Slicer | برنامج تقطيع ملفات الطباعة |
| Infill | نسبة الحشو الداخلي |
| Overhang | بروز يحتاج دعماً |
| PWA | تطبيق ويب يعمل بلا إنترنت |
ملحق ج — المراجع
- IEC 60825-1 — سلامة الليزر وتصنيفه.
- NFPA — السلامة من الحرائق في الورش.
- أدلة LightBurn وRDWorks.
- أدلة Cura وPrusaSlicer.
- مراجع feeds & speeds للراوتر CNC.
- مراجع تصميم الوصلات للتقطيع بالليزر.
المصادر والمراجع
- IEC 60825-1 · NFPA · أدلة LightBurn وCura · مراجع feeds & speeds.